Hassas Döküm Süreci
Kalıp mum yöntemiyle mumdan paslanmaz çeliğe, İstanbul atölyemizde hassas dökümün sekiz aşaması.
Hassas döküm, kalıp mum yöntemi olarak da bilinir, binlerce yıl önce Mezopotamya'da geliştirilen bir paslanmaz çelik döküm tekniğidir. Gerra, bu kadim yöntemi İstanbul'daki modern atölyesinde yaşatır; satranç setinden şişe tıpasına, pipo aksesuarından kişiye özel tasarımlara, her parçayı mum modelden cilalı son haline kadar birebir aynı sekiz aşamadan geçirerek üretir.
Mumdan metale: atölyemizde döküm
Mum Model Üretimi
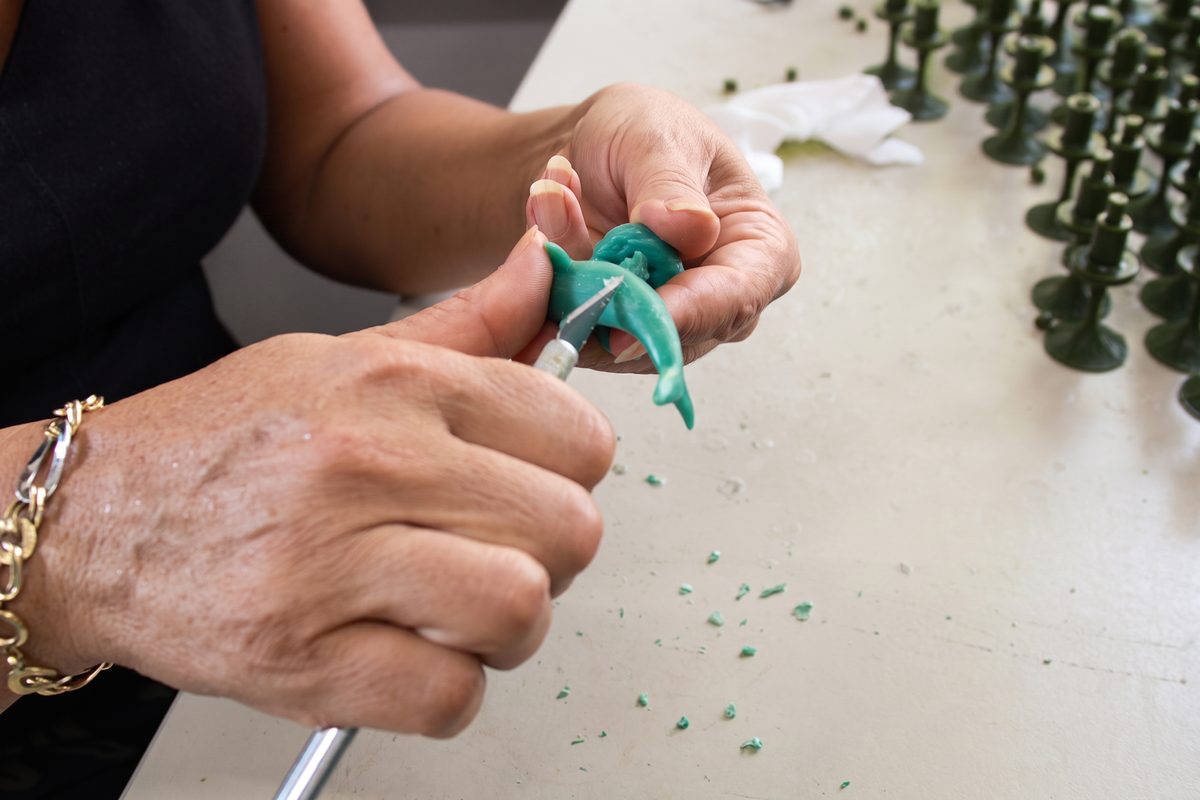
Her Gerra parçası bir mum enjeksiyonu ile başlar. İstenen parçanın birebir kopyası, alüminyum kalıplara sıvı mumun enjekte edilmesiyle elde edilir, yüzey ayrıntıları, mitolojik motifler ve el oymaları dahil. Bu mum model, hassas döküm sürecinde metalin dolduracağı boşluğu tanımlar.
Salkım Oluşturma
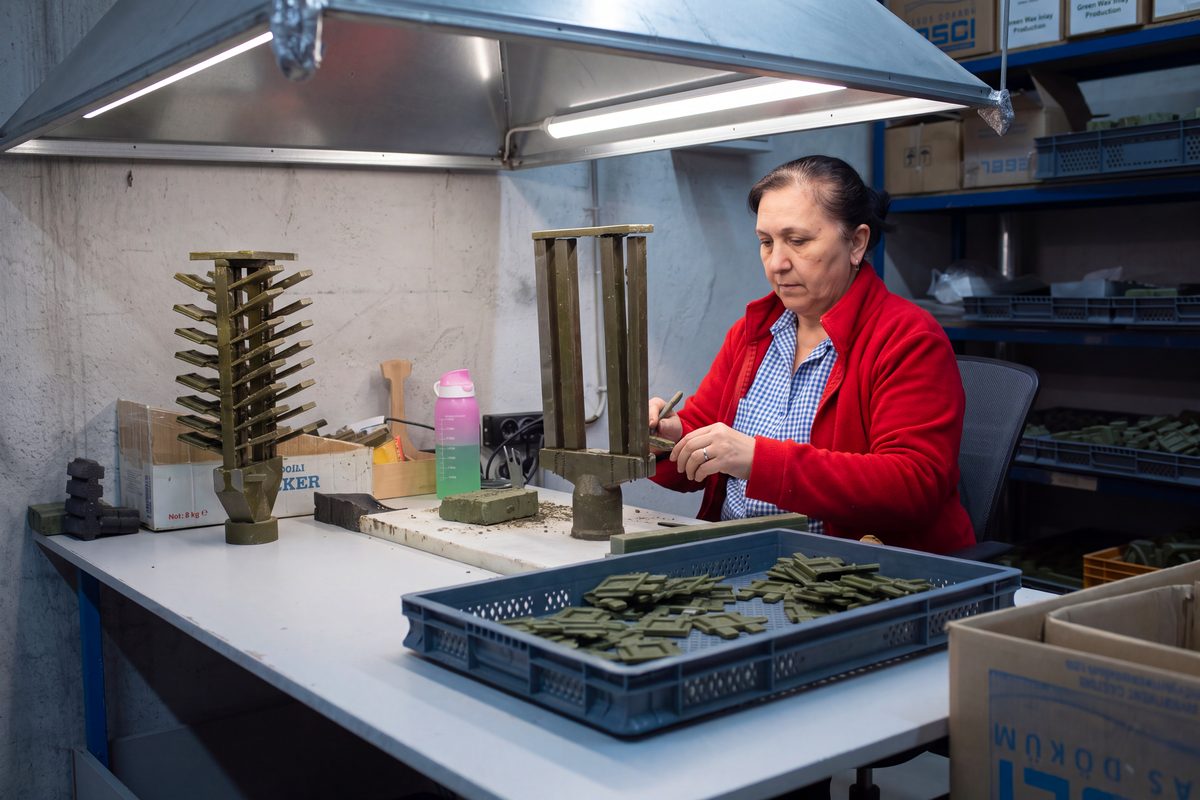
Hazırlanan mum modeller, merkezi bir mum yürüme çubuğuna, salkıma, yani mum ağacına, tek tek monte edilir. Bu düzen, aynı dökümde birden fazla parçanın birlikte üretilmesini sağlar; hassas dökümün hem hassasiyetini hem de ekonomisini bir arada taşır.
Seramik Kaplama
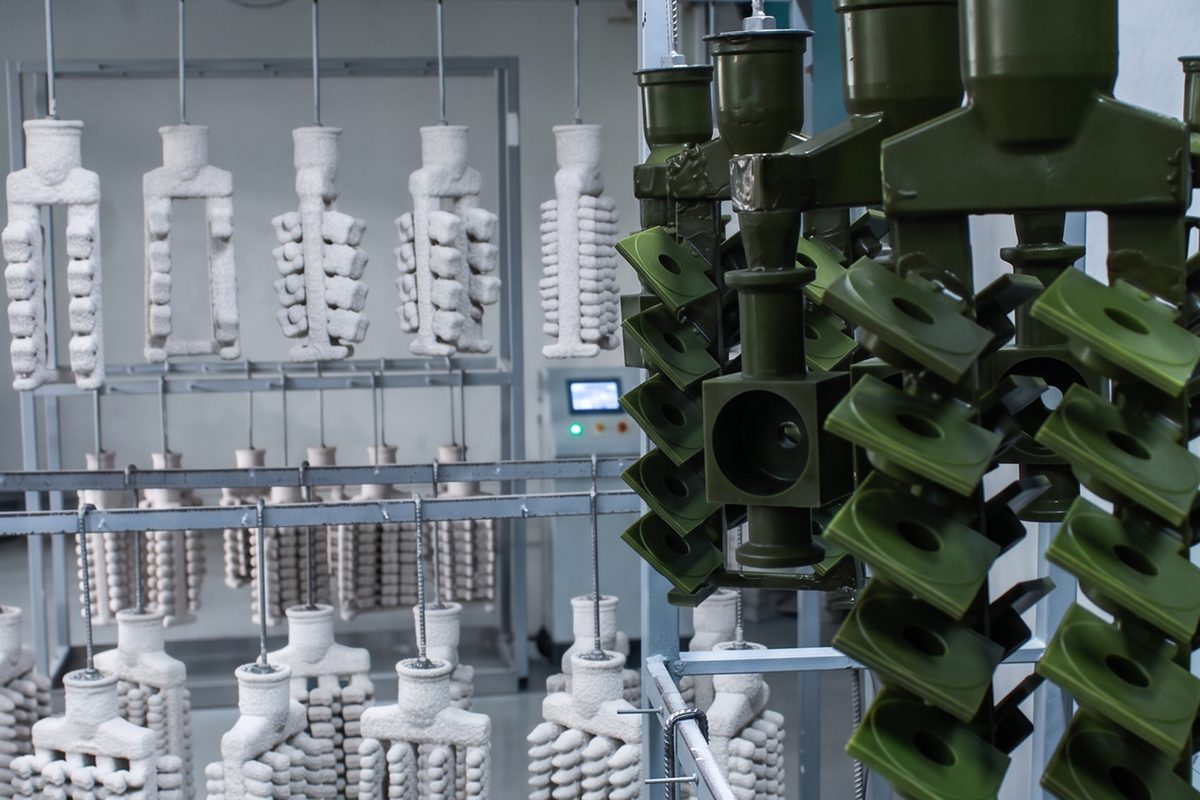
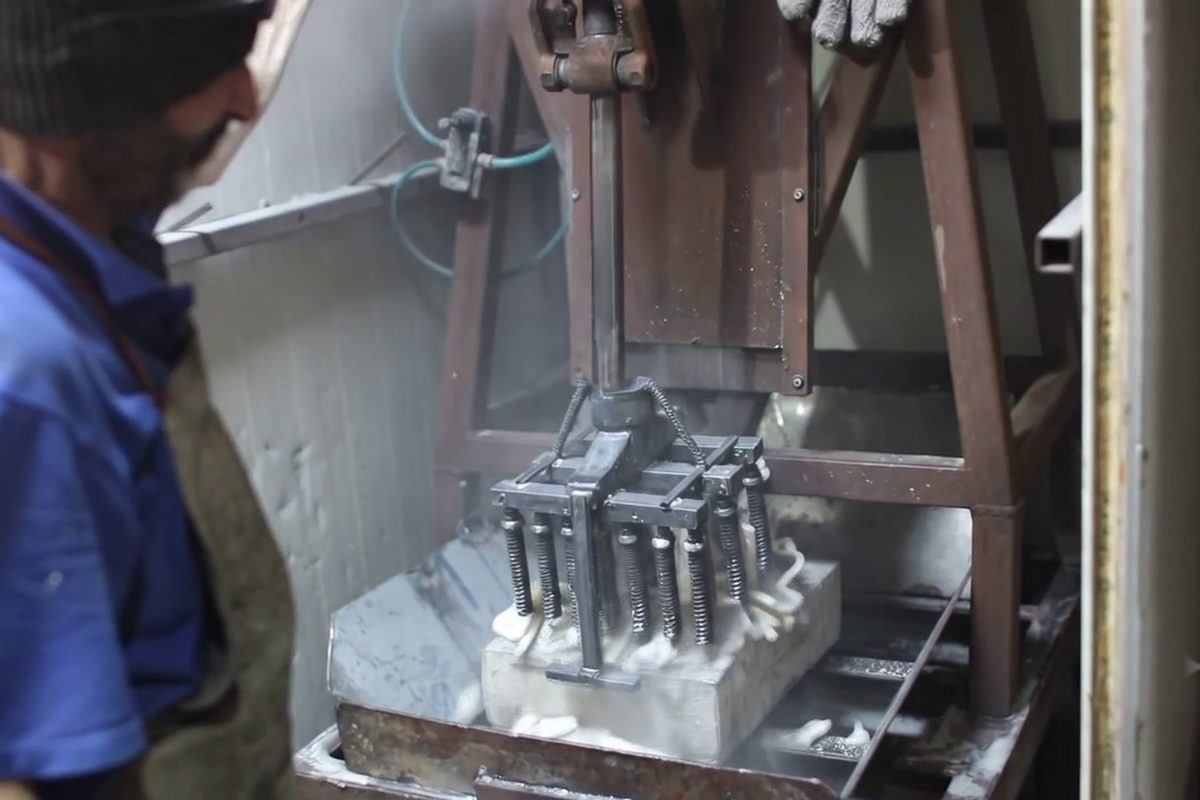
Mum salkımı, refrakter bulamaca ve ince seramik kumuna defalarca batırılarak katman katman kaplanır ve her katman kurutulur; bu aşama seramik kalıp oluşturma olarak da anılır. Katmanlar birikerek, döküm sırasında 1400°C'yi aşan ısıya dayanabilecek sert bir seramik kalıp oluşturur.
Mumun Uzaklaştırılması
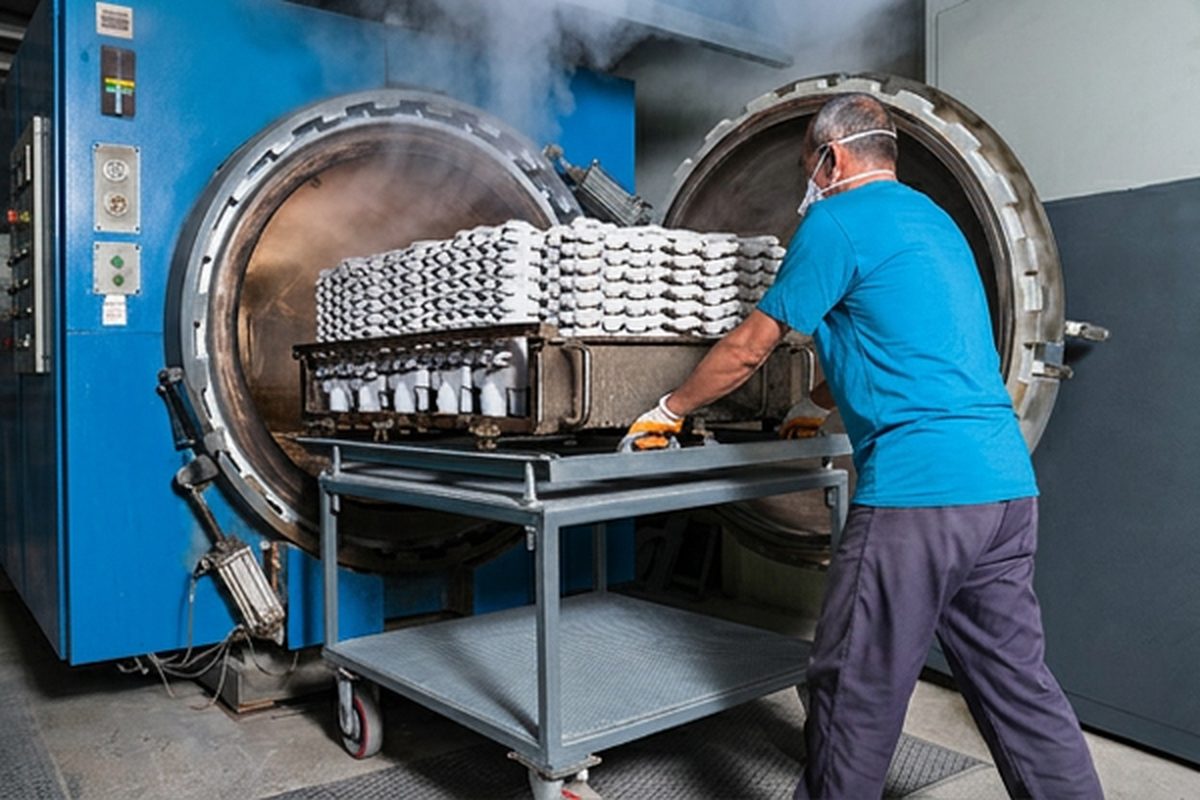
Döküm boşluğunun oluşabilmesi için seramik kalıbın içindeki mum, otoklavda basınç altında eritilir ve uzaklaştırılır, mum ergitme olarak da bilinen, yaklaşık 7 bar basınç ve 200°C sıcaklıkta 15-20 dakika süren kapalı bir işlem. Mumun bıraktığı boşluk kalıbın kendisi haline gelir; tekniğe adını veren kalıp mum yöntemi tam bu anda gerçekleşir.
Kalıp Pişirme
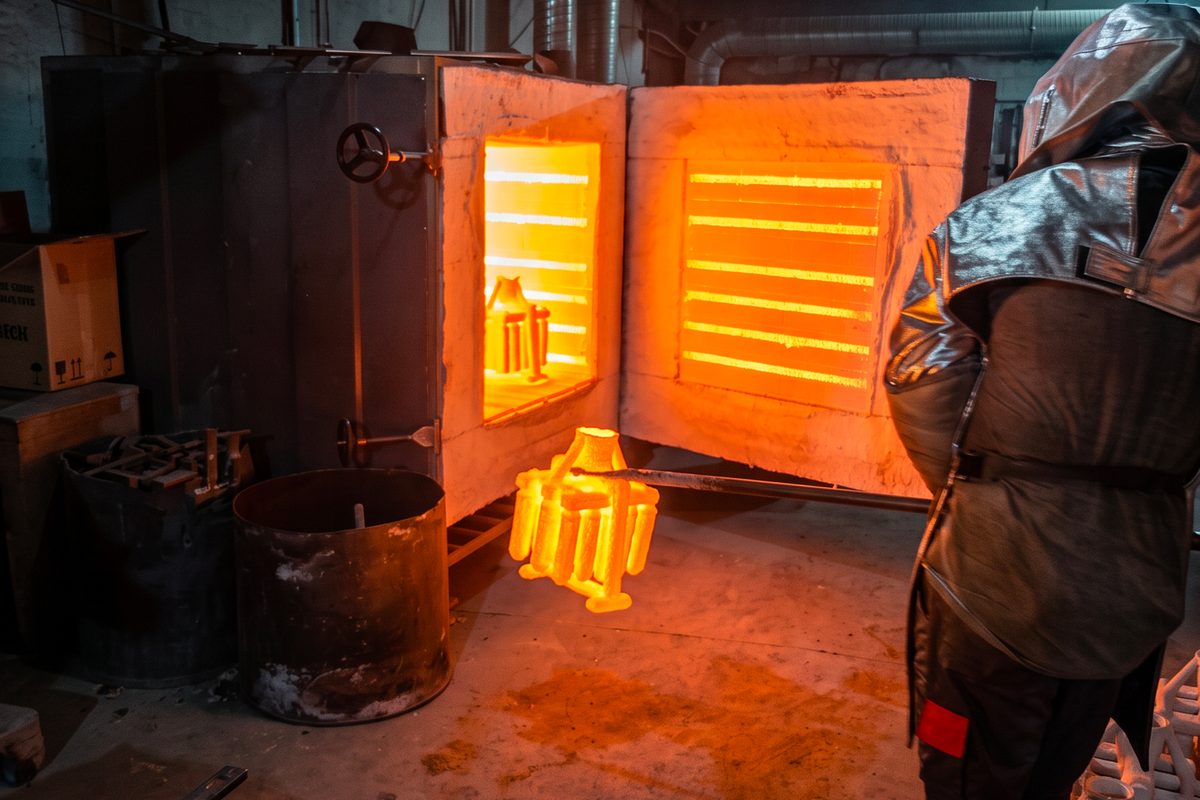
Seramik kalıp, kalan mum kalıntılarından tamamen arındırılmak ve erimiş paslanmaz çeliği kaldırabilecek mukavemete kavuşmak için yüksek sıcaklıkta fırınlanır, hassas dökümün seramik kalıp pişirme aşaması. Bu adım, kalıbın erimiş metali karşılayacağı anın güvencesidir.
Metal Döküm
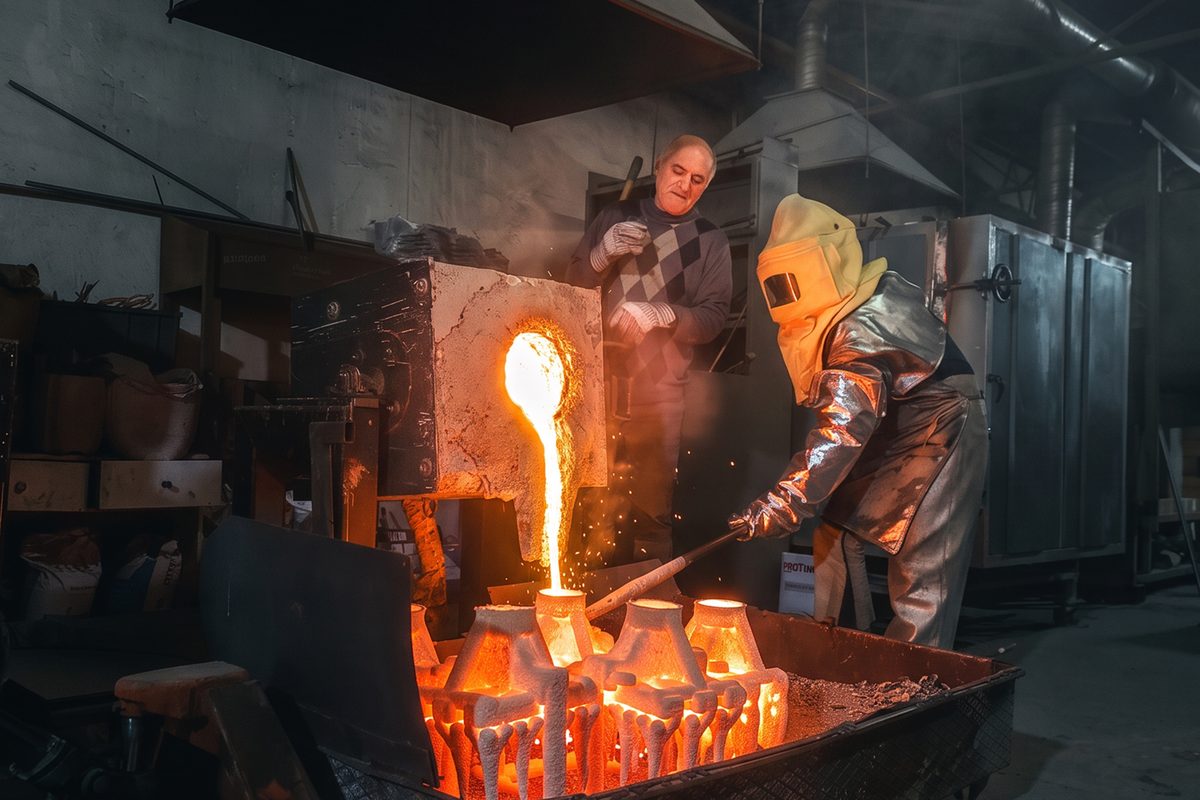
Önceden ısıtılan seramik kalıba erimiş paslanmaz çelik doldurulur, hassas döküm sürecinin doruk noktası olan paslanmaz çelik dökümü anı. Metal mümkün olan her boşluğu doldurur, mum model kalıcı bir biçime dönüşür. Her Gerra parçası bu tek dönüştürücü anın ürünüdür.
Kalıp Kırma ve Temizleme
Metal soğuduktan sonra dıştaki seramik kalıp kırılır, seramik kalıp kırma aşaması, ve saatler içinde form kazanan parça ilk kez görülür. Parçalar, salkımdan tek tek kesilerek ayrılır.
Son İşlem ve Kontrol
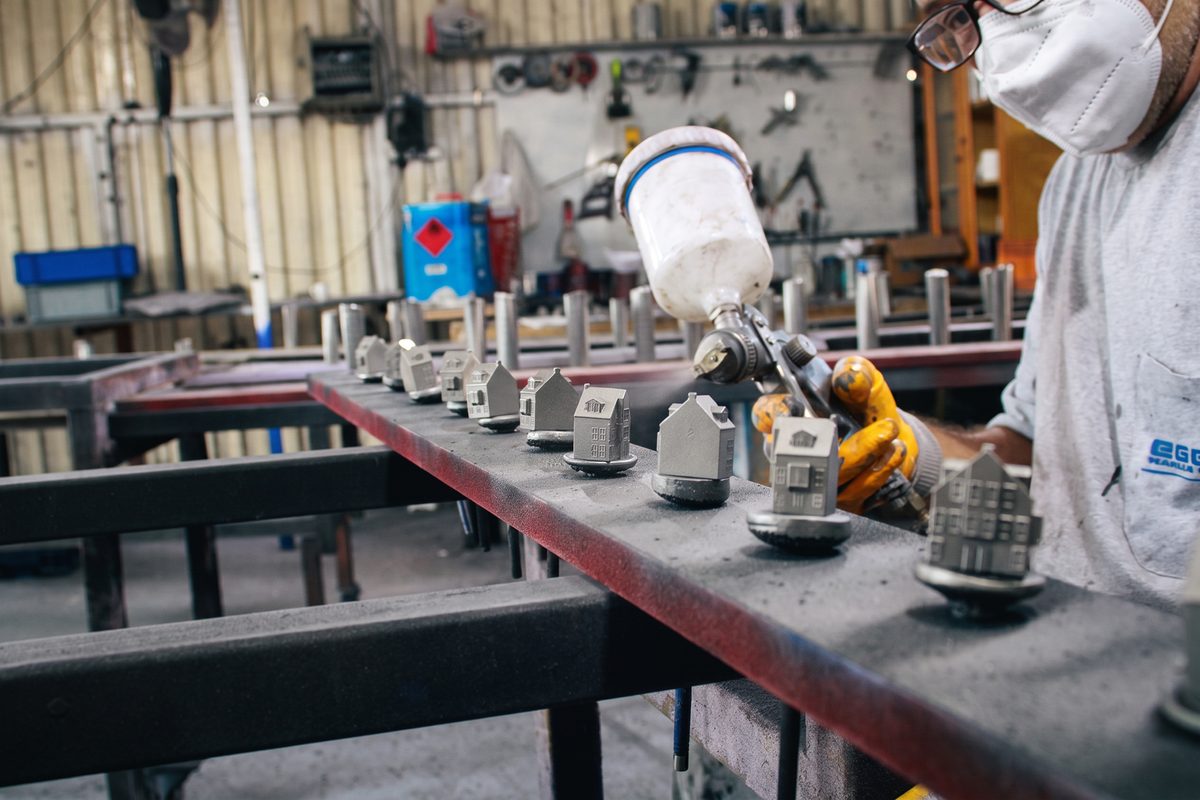
Her parçaya taşlama, ısıl işlem, gerektiğinde talaşlı imalat ve elle parlatma uygulanır; ardından sıkı bir kalite kontrol sürecinden geçer. Paslanmaz çelik, bu özenli bitiş işlemiyle balmumu veya fildişi yüzeyini çağrıştıran, derinlikli bir parlaklık kazanır.
Her parça buradan başlar.